


Cat:CNC Roll Frequing Machine
CNC Roll Notching Machine
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details
Welke machine moet je op de grond zetten als de nieuwe klussen zowel asachtige componenten als platte beugels bevatten? Het antwoord is zelden zwart-wit, maar de beslissing wordt eenvoudiger als je bijhoudt hoe elke machine materiaal verwijdert. Een CNC-draaibank roteert het werkstuk. Een CNC-frees roteert het gereedschap. Dat simpele verschil bepaalt de geometrie die u kunt produceren, de insteltijd die u besteedt en de kosten per onderdeel. Kies de draaibank voor rotatiesymmetrie; kies de molen vanwege prismatische complexiteit. Wanneer beide nodig zijn, overweeg dan een gecombineerde draai-freesmachine of plan een cel met beide typen.
In een CNC-draaibank, ook wel draaicentrum genoemd, wordt het werkstuk in een spil gehouden en met een gecontroleerde snelheid rondgedraaid. Het snijgereedschap, gemonteerd op een torentje, beweegt langs de X- en Z-assen om materiaal te verwijderen. Dit ontwerp is efficiënt voor externe cilinders, boringen, taps toelopende delen, schroefdraad en groeven. Omdat het onderdeel continu roteert, worden rondheid en concentriciteit op natuurlijke wijze gegenereerd door de spilas.
In een CNC-freesmachine wordt het werkstuk op een tafel geklemd en draait het snijgereedschap in een spil. Het gereedschap of de tafel beweegt door meerdere assen, meestal X, Y en Z. Hierdoor kan de frees verschillende vlakken bereiken en vlakke oppervlakken, sleuven, zakken en driedimensionale profielen creëren. Frezen is de logische keuze voor onderdelen met rechte hoeken, gaten op meerdere vlakken of complexe contouren die een draaibank niet kan bereiken.
Als je de programmering en automatisering weghaalt, is het fysieke verschil precies dit: welk onderdeel draait. Het antwoord bepaalt elke latere beslissing over gereedschap, werkstukopspanning en verwerkingsvolgorde. Een CNC-roldraaibank is bijvoorbeeld speciaal ontworpen voor grote cilindrische rollen, zodat de spil en de losse kop zijn gebouwd om zware gewichten te dragen. Voor de spiebanen en groeven die in een secundaire bewerking in die rollen worden gesneden, zou een walserij op dezelfde werkvloer worden geselecteerd.
 Hoogefficiënte CNC-roldraaibank met stijf geleidingsontwerp Deze draaibank is geschikt voor grote cilindrische rollen en roterende onderdelen en biedt een stijve structuur en een hoog snijkoppel. Het ontwerp ondersteunt zware werkstukken, waardoor het een praktische keuze is voor werkplaatsen die nauwkeurig draaien nodig hebben vóór secundaire freesbewerkingen. Bekijk Product →
De geometrie van het onderdeel is het beste uitgangspunt bij de keuze tussen draaien en frezen. Een roterend onderdeel met een uniforme as, zoals een motoras, een rol, een bus, een flens of een poelie, kunt u het beste op een draaibank bewerken. De draaibank verwijdert materiaal met hoge snelheid terwijl een consistente diameter over de lengte behouden blijft. Zelfs onderdelen met excentrische kenmerken kunnen eerst worden gedraaid en vervolgens in een tweede bewerking op een frees worden afgewerkt.
Voor een prismatisch onderdeel, zoals een behuizing, een plaat, een steunbeugel, een kleplichaam of een vormholte, is een frees nodig. De mogelijkheid om het gereedschap over een vlak oppervlak te bewegen en de oriëntatie te veranderen door het werkstuk te indexeren, maakt frezen de standaardmethode voor rechthoekige onderdelen en functies zoals sleuven, kamers en nokken. Veel complexe onderdelen zijn niet puur één type. Denk aan een rol waarbij een spiebaan in het buitenoppervlak moet worden gesneden, of een as met een kruisgat aan het ene uiteinde. In die gevallen kan het zijn dat voor het bewerken van een compleet onderdeel beide bewerkingen nodig zijn. In onderstaande tabel zijn de belangrijkste verschillen samengevat.
| Kenmerkend | CNC-draaibank | CNC-molen |
|---|---|---|
| Beweging van het werkstuk | Draait rond de as | Stationair op tafel |
| Beweging van het gereedschap | Beweegt langs lineaire assen | Roteert en beweegt in meerdere assen |
| Beste geometrie | Cilindrisch, conisch, bolvormig | Prismatisch, vlak, voorgevormd |
| Typische operaties | Draaien, kotteren, draadsnijden, groefsteken | Vlakfrezen, boren, gleuffrezen, contourfrezen |
| Typische spiloriëntatie | Horizontaal of verticaal | Verticaal of horizontaal |
| Complexiteit instellen | Lager voor geroteerde onderdelen | Hoger voor multi-face werk |
| Gemeenschappelijk tolerantiebereik | IT6–IT8 | IT7–IT9 |
Deze bereiken zijn algemeen en niet absoluut. Een moderne CNC-draaibank met lineaire schalen kan zeer nauwe toleranties bereiken, en een hoogwaardige freesmachine kan met interpolatie ook bijna ronde vormen produceren. Maar als u een betrouwbare, economische productie plant, zijn de typische sterke punten belangrijker dan het theoretische maximum.
Beide machines kunnen uitstekende resultaten behalen, maar de beperkende factoren verschillen. Op een draaibank is de oppervlakteafwerking afhankelijk van de voedingssnelheid, de neusradius van het gereedschap, de spilsnelheid en de stijfheid van het werkstuk. Doordat het onderdeel continu roteert, krijg je een natuurlijk glad oppervlak langs de omtrek. Het draadsnijden en groefsteken gebeurt met wisselplaten met een specifieke vorm. Voor lange rollen is vaak een stabiele steun of een middenstuk van de losse kop nodig om doorbuiging onder snijkrachten te voorkomen.
Op een freesmachine wordt de afwerking beïnvloed door de overstapafstand, de spilsnelheid, de doorbuiging van het gereedschap en het aantal spaangroeven. Kogelfrezen genereren gladdere contouren, maar met langere cyclustijden. Freesgereedschappen zijn gevarieerder: vingerfrezen, vlakfrezen, boren, tappen en speciale frezen. Gereedschapswissels kunnen automatisch plaatsvinden als de machine over een gereedschapswisselaar beschikt, waardoor complexe onderdelen mogelijk zijn. De wisselwerking is dat de werkstukopspanning stijf genoeg moet zijn om zijdelingse krachten te weerstaan; een slecht vastgeklemd onderdeel kan trillen of verschuiven, waardoor de nauwkeurigheid van het voltooide onderdeel wordt verpest.
Voor gietijzeren of gesmede stalen rollen is stijfheid van cruciaal belang. Een heavy-duty draaibank kan grote diameters bevatten met hoge materiaalverwijderingssnelheden. Een heavy-duty frees daarentegen blinkt uit in het snijden van spiebanen en groefpatronen op geharde walsoppervlakken. Daarom bezitten veel rollenfabrikanten beide machinetypes. Houd er rekening mee dat de CNC-controller en het servosysteem bepalen hoe nauwkeurig beide machines hun paden uitvoeren. Een stabiele regelkring zorgt ervoor dat het gereedschapspad herhaalbaar is gedurende lange cycli. Als u werkt met rollen die een nauwkeurige groefafstand vereisen, is een machine die is ontworpen voor rolspecifiek frezen, zoals een CNC-roldraaibank met een nauwkeurig CNC-systeem , kan het verschil maken tussen onderdelen die passen en onderdelen die worden gesloopt.
Begin met drie vragen: Wat is de basisvorm van uw onderdeel? Hoeveel zijden moeten worden bewerkt? Wat is de verwachte batchgrootte en tolerantie? De antwoorden zullen u in de richting van de ene of de andere technologie sturen.
Een andere factor is de hoeveelheid materiaal die moet worden verwijderd. Door te draaien wordt zeer efficiënt materiaal uit een ronde plano verwijderd omdat de snede continu is. Frezen met een kleine frees verwijdert materiaal langzamer, vooral wanneer de snede wordt onderbroken. Als het onderdeel begint als een gietstuk met een bijna netvorm, kan frezen geschikter zijn; als er wordt begonnen met staafmateriaal, gaat het draaien vaak sneller. Voor een gedetailleerd overzicht van de beschikbare machinefamilies, zie de volledig assortiment op de site van de fabrikant.
Negeer het vasthouden van werk niet. Een draaibank houdt een werkstuk meestal vast in een drieklauwplaat of spantang, die snel kan worden ingesteld. Een freesmachine heeft bankschroeven, klemmen of op maat gemaakte bevestigingen nodig om te voorkomen dat het onderdeel onder zijdelingse krachten beweegt. Voor complexe onderdelen kunnen de opspankosten bij kleine batches hoger zijn dan de machinekosten. Bereken de totale kosten van het proces, en niet alleen de machineprijs, voordat u een aankoopbeslissing neemt.
Evalueer ten slotte de beschikbare machineruimte en de vaardigheden van de machinist. Draaicentra en freescentra hebben verschillende onderhoudsbehoeften. De gereedschapswisselaar en het koelsysteem van een freesmachine hebben regelmatig onderhoud nodig; De spil en de klauwplaat van een draaibank vereisen een goede reiniging en smering. Kies de machine die uw team betrouwbaar kan bedienen en onderhouden. Een machine die stilstaat omdat niemand zich op zijn gemak voelt met de besturing, is een slechte investering.
Walsen zijn een klassiek voorbeeld van samenwerking tussen draaibank en frezen. Een nieuwe rol begint als een gesmede of gegoten cilinder. Het buitenprofiel, de tappen en de schroefdraden worden op een CNC-roldraaibank gedraaid. Vervolgens worden spiebanen, spiraalgroeven of aangepaste patronen gefreesd op een CNC-walskerfmachine. Sommige rollen vereisen een gefreesd oppervlak met een gekarteld of gedraaid patroon om de materiaalstroom in een staalfabriek te verbeteren. De mogelijkheid om in één keer te wisselen tussen draaien en frezen is waardevol als het onderdeel zwaar is en het opnieuw opspannen kostbaar is.
Ook de machinekeuze binnen de categorie draaibanken is van belang. Een uiterst nauwkeurige CNC-frees-roldraaibank combineert draai- en freesmogelijkheden in één enkele opstelling, waardoor stilstand en positionele fouten worden verminderd. Voor fabrikanten die meerdere rolformaten verwerken, is een automatisch groefpositioneringssysteem een aanwinst. Dezelfde logica geldt voor kleine onderdelen. Een productiewerkplaats die koperen fittingen maakt, kan een draaibank gebruiken voor het lichaam en een frees voor het zeskantige vlak. Een winkel die auto-onderdelen maakt, mag beide machines in een cel stapelen. De sleutel is om de dominante vorm van het onderdeel te definiëren en vervolgens te beslissen of de tweede bewerking een extra machine of een multi-tasking machine rechtvaardigt.
Begin met te kijken naar het meest uitdagende onderdeel dat je moet produceren. Als het bepalende kenmerk een cilindrisch oppervlak met een strakke concentriciteit is, is een CNC-draaibank de juiste basis. Als het bepalende kenmerk een vlak vlak, een zak of een complexe contour is, zal een CNC-frees u beter van dienst zijn. Als beide soorten functies aanwezig zijn, overweeg dan een gecombineerde oplossing of een productiecel.
Er bestaat geen universele beste machine. De beste keuze is degene die past bij uw werkelijke onderdelen, uw batchgroottes en uw operatorervaring. Een duidelijk begrip van het verschil tussen een draaibank en een freesmachine is de eerste stap op weg naar het nemen van een winstgevende beslissing. Gebruik het machinetype dat de meest waardevolle kenmerken van uw werk aanpakt, en gebruik het tweede proces als aanvulling en niet als compromis.
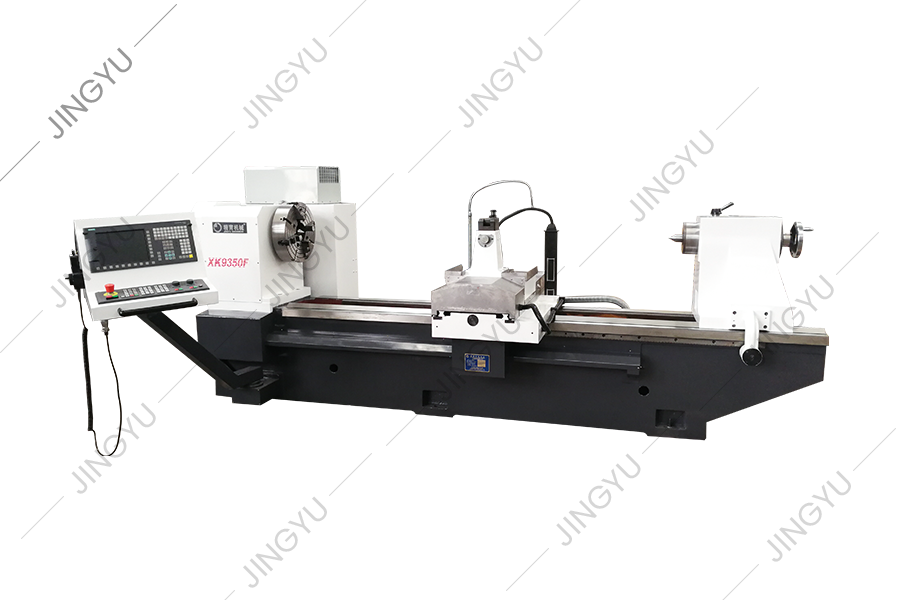
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details
Gezien de problemen van hoge snelheidsstaalrolverwerking, is XK8450 CNC Roll Milling Machine een nieuw type CNC Roll Groove Processing Machine Tool...
Zie details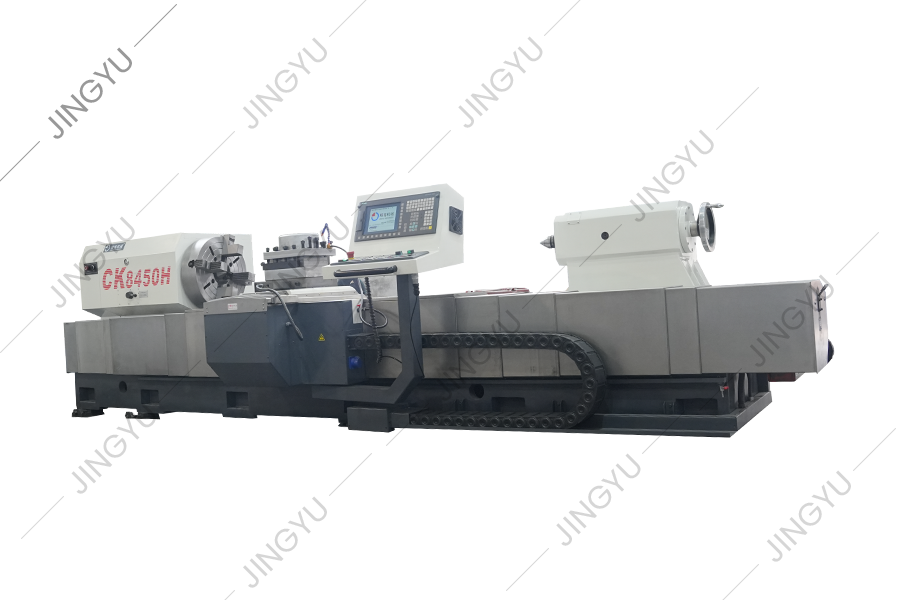
Deze reeks machine -tools wordt voornamelijk gebruikt om rollen te passeren en te processen. Het kan ook de buitenste cirkel en rolhals van rollen ...
Zie details
CK84 -serie CNC Roll Lathe neemt Siemens 828D CNC -systeem aan en wordt aangedreven door een servomotor. Bij het ontwerpen van deze machine-tool he...
Zie details
De rolringvormende molen wordt voornamelijk gebruikt voor het slijpen van wolfraamcarbide-rolringen voor de productie van high-speed draadstang. He...
Zie details
Momenteel neemt patroonrolgravure in binnen- en buitenland over het algemeen de elektrolysemethode aan, gewone horizontale freesmachines en andere ...
Zie details
Deze machine -tool is een nieuw type CNC Roll Grooving Machine -tool ontwikkeld op basis van de CNC Roll Milling Machine -series van het bedrijf en...
Zie details
Deze serie is voornamelijk voor CNC Crescent Groove-freesmachines om onderdelen te leveren, zoals houders van freesgereedschap, freesnijders, onder...
Zie details
Deze serie biedt voornamelijk gemeenschappelijke delen voor CNC TC Ring-slijpmachines en composietrol slijpmachines, zoals doorners, dynamische en ...
Zie details
We leveren ook andere reserveonderdelen, zoals geruite plaatfreesnijders, rolglingengereedschap, oliepompen, motoren, CNC -systemen, enz.
Zie detailsNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rechten voorbehouden

