


Cat:CNC Roll Frequing Machine
CNC Notching and Marking Machine
XK9350-serie CNC Rebar Roll Crescent Groove-maalmachine is het opgewaardeerde product van XK500-type, dat geschikt is voor het verwerken van rollen...
Zie details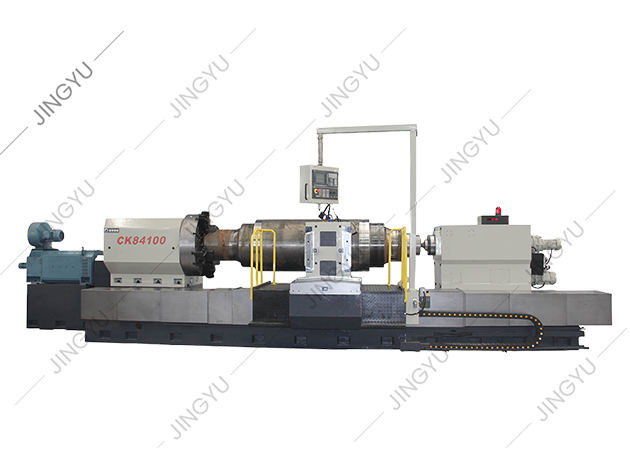
Een machinist laadt een stalen rol in een draaibank, sluit de beschermkap en drukt op cyclusstart. De revolver indexeert, het gereedschap raakt aan, en de eerste passage snijdt een schone cilinder binnen 0,05 mm. Niets van dat alles gebeurt toevallig. Het gebeurt omdat iemand een klein aantal CNC-fundamenten begrijpt: assen, coördinatensystemen, G-code, werkstukcoördinaten, gereedschapscompensatie en veilige verificatie. Als u nog niet bekend bent met CNC of als u de aankoop van een machine evalueert, zijn dit de basisprincipes die een gecontroleerd proces onderscheiden van uitval en crashes.
Deze gids geeft u de kernkennis in de volgorde waarin u deze daadwerkelijk gaat gebruiken. U zult zien hoe een CNC-machine beweegt, wat het programma zegt dat hij moet doen, hoe u een taak moet instellen en wat u moet controleren voordat u metaal gaat snijden. Het doel is niet om van jou in één keer een programmeur te maken. Het is bedoeld om u te helpen een installatieblad te lezen, een programma te volgen en betere vragen te stellen wanneer er een machine of een leverancier op tafel ligt.
Een CNC-machine is een werktuigmachine die wordt bestuurd door een computer en die een opgeslagen programma uitvoert. De computer ‘weet’ niet hoe hij een onderdeel moet snijden. Het volgt alleen coördinaten, voedingssnelheden en schakelcommando's. Het fysieke resultaat is afhankelijk van de samenwerking van drie subsystemen:
Wanneer een machine nauwkeurigheid verliest, ligt de oorzaak zelden alleen bij het programma. Het kan gaan om thermische groei in de spil, slijtage van de geleidingen, een losse gereedschapshouder of een werkstukverschuiving die is ingesteld vanaf een vuil oppervlak. Basiskennis van CNC betekent dat u weet welke laag u eerst moet controleren.
Als u met walsbewerking werkt, is de machinefamilie net zo belangrijk als de besturing. EEN Fabrikant van CNC-rollenbanken zoals Nantong Jingyu Machinery bouwt machines rond dezelfde principes, maar met zware bedden en rolspecifieke kenmerken.
Elke CNC-beweging wordt beschreven in een coördinatensysteem. Het meest voorkomende is het Cartesiaanse systeem: X, Y en Z voor lineaire assen, plus A, B en C voor roterende assen. Op een draaibank regelt X meestal de diameter en Z de lengte. Op een freesmachine positioneren X en Y de tafel en regelt Z de spildiepte.
Twee nullen zijn van belang in het dagelijks gebruik. Machinenulpunt is een vaste referentie die door de bouwer is ingesteld. Werknulpunt is het punt dat u voor het onderdeel kiest, vaak opgeslagen op werkstukoffsetpagina's zoals G54. Een fout hier verschuift elke snede. Een gebruikelijke tolerantiecontrole is het aanraken van een bekend oppervlak, het instellen van de offset en het vervolgens verifiëren met een meetklok voordat het programma wordt uitgevoerd.
Meer assen betekent niet automatisch een betere machine. Ze veranderen wat de machine kan doen en hoeveel installatievaardigheid vereist is. Het onderstaande diagram toont het typische gebruik op de werkvloer per asconfiguratie.
De percentages zijn illustratief voor gebruikelijk werk in een werkplaats en zijn geen regel. Het praktische punt is dat een 3-assige machine met een ervaren operator en goede opspanningen vaak beter is dan een 5-assige machine die slecht is afgesteld.
Een CNC-programma is een lijst met blokken. Elk blok kan een gereedschapsbeweging, een aanzet, een spilcommando of een machinefunctie bevatten. G-codes bereiden de machine voor op een bepaald type beweging. M-codes schakelen hulpfuncties in of uit. U hoeft niet elke code uit uw hoofd te leren, maar u moet wel de codes herkennen die in bijna elk programma voorkomen.
| Code | Betekenis | Praktische opmerking |
|---|---|---|
| G00 | Snelle positionering | Beweegt op maximale snelheid. Ga er nooit vanuit dat het een klem of armatuur zal vermijden. |
| G01 | Lineaire interpolatie | Zaagt in een rechte lijn met de geprogrammeerde voeding. |
| G02/G03 | Circulaire interpolatie (CW/CCW) | Vereist een boogcentrum of straal, plus de juiste vlakselectie. |
| G54 | Werkcoördinatensysteem | Slaat het deel nul op. Controleer altijd voordat de cyclus start. |
| G41/G42 | Freescompensatie links/rechts | Verschuift het gereedschapspad met de gereedschapsradius. Verkeerde richting staat gelijk aan schroot. |
| M03/M05 | Spindel met de klok mee / spindelstop | Bevestig richting en snelheid vóór de eerste snede. |
| M08/M09 | Koelvloeistof aan / koelvloeistof uit | Koelmiddel beïnvloedt de spaanafvoer en de thermische stabiliteit. |
| M30 | Programma-einde en reset | Brengt het programma terug naar het beginpunt voor de volgende cyclus. |
Programmastructuur is net zo belangrijk als individuele codes. Een veilige blokvolgorde is: veilige start, gereedschapswissel, spilstart, naderen, snijden, terugtrekken, koelvloeistof uitschakelen, spilstop en terugkeer. Veel crashes komen voort uit een snelle zet die is geschreven voordat de werkoffset was bevestigd.
Een betrouwbare CNC-taak volgt een reeks. Het overslaan van stappen is de manier waarop een machine lucht doorsnijdt, het armatuur doorsnijdt of een duur onderdeel op de verkeerde plaats afsnijdt. De basisstroom is:
Bij rolbewerking omvat de instelvolgorde vaak extra controles. Een zware rol kan meerdere tonnen wegen, dus de klemkracht, de uitlijning in het midden en de stabiele rustpositie hebben een directe invloed op de ronding en tapsheid. Een machine met een stijf bed en een stabiel besturingssysteem vermindert het aantal benodigde offsetcorrecties tussen onderdelen.
Wanneer u een machine evalueert, vraag dan hoe de besturing omgaat met het verschuiven van werkoffset, het beheer van de standtijd en het opnieuw opstarten van het programma. Deze functies bepalen hoe snel een operator kan herstellen van een kapot gereedschap of een stroomonderbreking.
Verschillende bewerkingen gebruiken dezelfde CNC-basisprincipes, maar passen deze op verschillende manieren toe. In de onderstaande boom zijn de belangrijkste bewerkingen gegroepeerd die u tegenkomt in een algemene bewerkingswerkplaats en bij rolspecifiek werk.
Elke operatie heeft een machinefamilie eromheen gebouwd. Voor het draaien van rollen is een speciale CNC-roldraaibank ontworpen om cilindrisch werk uit te voeren met een hoge materiaalverwijdering en consistente diametercontrole.
 CK84-serie CNC-roldraaibank met Siemens 828D-besturing Bekijk deze CNC-roldraaibank voor cilindrisch roldraaien met een hoog materiaalverlies, verkrijgbaar als CK84100 en CK84125 met Siemens 828D-besturing. Bekijk Product →
Bij het nabewerken richt een CNC-walsslijper zich op oppervlakteafwerking, rondheid en maatvastheid.
Voor profielwerk zoals groeven of markeringen voegt een CNC-walskerfmachine een gecontroleerde frees- of kerfbeweging toe.
Prijs is het gemakkelijkste getal om te vergelijken en op zichzelf het minst nuttig. Een CNC-machine is een productiemiddel. De kosten van een verkeerde keuze komen later naar voren in de vorm van afgekeurde onderdelen, lange insteltijden of dure stilstand. Wanneer u een machine beoordeelt, controleer dan deze punten:
Voor rolwerkplaatsen komt de kern van een CNC-rollenbank vaak neer op hoe de machine de uitlijning behoudt onder zware belasting. Daarover leest u meer in de kern van een CNC-rollenbank . Dezelfde logica geldt voor slijpen en frezen: het mechanische platform bepaalt het plafond en het besturingssysteem bepaalt hoe gemakkelijk een operator het kan bereiken.
CNC-machines zijn veilig als de operator de insteldiscipline volgt. Ze zijn gevaarlijk als iemand de bewaker als een ongemak beschouwt. De basisregels zijn eenvoudig:
Onderhoud volgt hetzelfde principe. Dagelijkse controles omvatten smering, luchtdruk en koelvloeistofpeil. Wekelijkse controles omvatten de ophoping van spanen, de staat van het filter en de reinheid van de gereedschapshouder. Maandelijkse controles omvatten speling, niveau en elektrische aansluitingen. Een machine die volgens schema wordt onderhouden, zal veel minder snel uitvallen tijdens een kritieke taak.
De basisprincipes van CNC zijn geen mysterie. Het zijn een aantal relaties: coördinaten vertellen de machine waar hij heen moet, G-code vertelt hem hoe hij moet bewegen, offsets vertellen waar het onderdeel zich bevindt, en de discipline bij het instellen houdt het gereedschap weg van alles wat niet mag worden gesneden. Als u deze relaties begrijpt, kunt u met vertrouwen een programma lezen, een taak opzetten en een machine evalueren. Of u nu een kleine as draait of een rol van meerdere ton bewerkt, dezelfde basisprincipes zijn van toepassing. Begin met het coördinatensysteem, leer de codes die u elke dag ziet en sla nooit de verificatiestap over voordat de cyclus begint.

XK9350-serie CNC Rebar Roll Crescent Groove-maalmachine is het opgewaardeerde product van XK500-type, dat geschikt is voor het verwerken van rollen...
Zie details
Deze serie machine -tools kan automatisch halve maangroeven snijden met verschillende rotatierichtingen en elke helixhoek. Het kan delen in gelijke...
Zie details
We hebben rijke ervaring opgebouwd in de verwerking en het gebruik van wapeners en hebben diepgaande analyse en onderzoek uitgevoerd naar de techno...
Zie details
Gezien de problemen van de verwerking van high-speed stalen rollen, is de XK8450 CNC Roll Milling Machine een nieuw type CNC Roll Groove-verwerking...
Zie details
De CK450 hellende bed CNC Lathe neemt het Duitse Siemens -besturingssysteem over. Het uiterlijk, het besturingssysteem en het veiligheidsbeveiligin...
Zie details
Alle drie assen van de machine zijn P3-niveau 50 x P10-kogelschroeven en het montageproces van 2-uiteinde vaste pretentie wordt gebruikt om de axia...
Zie details
De rolringvormende molen wordt voornamelijk gebruikt voor het slijpen van wolfraamcarbide-rolringen voor de productie van high-speed draadstang. He...
Zie details
Deze machine wordt voornamelijk gebruikt voor het slijpen en repareren van de freesnijder van roll -schroefdraadkruisrib, die de rand van de rebar ...
Zie details
MX250 is een standaard diamantwieldressmachine, gebruikt voor het vormen en aankleden van diamantwielen voor metallurgische staalfabrieken. De diam...
Zie details
Deze serie is voornamelijk voor CNC Crescent Groove-freesmachines om onderdelen te leveren, zoals houders van freesgereedschap, freesnijders, onder...
Zie detailsNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rechten voorbehouden

