


Cat:CNC Roll Frequing Machine
CNC Roll Notching Machine
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details
Klimsnijden levert de schoonste, meest nauwkeurige oppervlakteafwerking bij CNC-frezen, maar alleen als de machine en opstelling de snijkrachten aankunnen. Voor rollenfabrikanten en winkels voor zwaar materieel wordt doorgaans aan deze voorwaarde voldaan.
In dit artikel wordt uitgelegd wat klimmaaien is, hoe dit zich verhoudt tot conventioneel maaien en wanneer u voor elke strategie in de echte productie moet kiezen.
Bij meelopend frezen draait de frees in dezelfde richting als de werkstukaanvoer. De snijtand dringt het materiaal binnen met de volledige spaandikte en verdunt de spaan tegen het einde van de aangrijping. Bij conventioneel frezen begint de tand met een spaandikte van nul, wrijft tegen het oppervlak en bereikt aan het einde de maximale dikte.
Meelopend frezen wordt ook wel meelopend frezen genoemd; conventioneel heet frezen. De namen geven aan of het gereedschap “omlaag” beweegt met de rotatie of “omhoog” er tegenaan.
| Factor | Klimmen snijden | Conventioneel snijden |
|---|---|---|
| Gereedschapsrotatie versus voeding | Dezelfde richting | Tegengestelde richting |
| Spaandikte | Het dikst bij binnenkomst, afnemend | Het dunst bij binnenkomst, toenemend |
| Snijactie | Schone scheiding, minder wrijving | Wrijven bij het starten, meer wrijving |
| Oppervlakteafwerking | Beter op rigide opstellingen | Kan een gepolijst of besmeurd oppervlak achterlaten |
| Forceren neiging | Naar beneden (voor omtrekfrezen) | Omhoog (heeft de neiging het werkstuk op te tillen) |
| Slijtage van gereedschap | Minder slijtage als de opstelling stijf is | Hogere randslijtage door wrijven |
| Risico | Doorbuiging van het gereedschap kan vastgrijpen veroorzaken | Risico op werkverharding |
Spaandikte is de belangrijkste reden waarom moderne CNC-werkplaatsen de voorkeur geven aan klimmen. Bij een conventionele snede begint de wisselplaat- of vingerfrees met een spaanbelasting van nul, wat betekent dat de snijkant duwt in plaats van schaart. Dit veroorzaakt wrijving, hitte en verharding op veel staalsoorten. Wanneer het gereedschap vervolgens dieper bijt, raakt het de verharde laag en slijt het sneller.
Klimfrezen begint met een maximale spaanbelasting. De rand scheert het materiaal onmiddellijk weg, waardoor de warmteontwikkeling wordt verminderd en er een gladder oppervlak overblijft. De snijkracht heeft ook de neiging het werkstuk naar beneden richting de tafel te duwen, waardoor het onderdeel stabiel blijft.
Die stabiliteit is van belang als u lange cilindrische werkstukken zoals rollen freest. Een neerwaartse snijkracht helpt de rol tegen het V-blok of de vaste steun te houden. Dit is een van de redenen waarom fabrikanten van CNC-walsfreesmachines voor zwaar gebruik klimpassages programmeren als de standaardafwerkingsstrategie.
Klimfrezen heeft één bekend nadeel: als de machine speling of onvoldoende stijfheid heeft, kan de frees het werkstuk vastgrijpen en zichzelf naar voren trekken. Hierdoor kan de tafel gaan slingeren, gereedschap breken of een golvende afwerking achterlaten. Dat is de reden dat oudere machines met spindels en zonder spelingcompensatie traditioneel in de conventionele modus draaiden.
Op een CNC-machine met kogelomloopspindels, voorgespannen geleiders en de juiste servo-afstemming is de speling minimaal. Klimmen snijden wordt niet alleen veilig, maar verdient ook de voorkeur. Voor zware freesbewerkingen is een solide spil en een stabiele werkstukopspanning een vereiste. Rolslijp- en rolgroefmachines worden volgens die norm gebouwd.
Trillingen zijn een andere overweging. Klimzagen genereert doorgaans minder trillingen dan conventioneel zagen, vooral wanneer het gereedschap onder een constante hoek aangrijpt. Maar als het gereedschap begint te trillen, kan dit tot klappersporen leiden. Dit wordt in meer detail besproken in een gerelateerd artikel over het beheersen van trillingen in CNC-walsslijpmachines .
Rolgroeven vereist het snijden van nauwkeurige patronen in rollen van gehard staal of gietijzer. Zowel de voorbewerkings- als de nabewerkingsgangen moeten nauwe toleranties handhaven wat betreft groefbreedte, diepte en positie. Klimfrezen helpt op verschillende manieren: het produceert een zuiverdere snede, vermindert braamvorming en verlengt de levensduur van bekistingsgereedschappen en gecoate hardmetalen wisselplaten.
In de productie is het gebruikelijk om conventioneel zagen te gebruiken voor de eerste voorbewerking als er kalkaanslag of een oneffen oppervlak is, en vervolgens over te schakelen naar klimmend zagen voor de afwerking. De reden is simpel: een ruwe huid kan een hardmetalen snede afbreken als de eerste aangrijping te agressief is. Zodra het oppervlak schoon is, biedt klimsnijden de nauwkeurigheid die nodig is voor de uiteindelijke contour.
Voor rolvlakken kan het verschil in oppervlakteafwerking worden gemeten in Ra- of Rz-waarden. Onze ervaring is dat het overschakelen van een nabewerkingsgang van conventioneel naar klimmend frezen de oppervlakteruwheid met een meetbare marge kan verbeteren als het gereedschapspad correct is afgesteld. De vermindering van wrijving vermindert ook de kans op vegen, wat van cruciaal belang is voor rollen die plaatmetaal textureren of patronen in reliëf maken.
Overschakelen van conventioneel naar klimmend maaien is niet alleen een verandering van richting. U moet verschillende parameters aanpassen:
Voor rolmaterialen zoals D2-gereedschapsstaal of gekoeld gietijzer is het uitgangspunt een lichte radiale snedediepte (0,5-1,0 mm) in de klimmodus en een voeding van ongeveer 0,1-0,2 mm per tand, en verfijn vervolgens op basis van de resulterende afwerking.
In een typische rolreparatiewerkplaats begint het proces met conventioneel frezen om de beschadigde laag te verwijderen. De operator schakelt vervolgens over naar klimmend snijden voor de laatste doorgang die het groefprofiel definieert. Omdat klimmend snijden een schoner oppervlak achterlaat, gaat de rol naar de slijpmachine met minder materiaal verwijderd, waardoor de totale cyclustijd wordt verkort.
 Automatische CNC-walsfreesmachine met Siemens-besturing met zes assen Deze machine is ontworpen voor precisierolreparatie en beschikt over een stijf integraal bed en geharde geleidingen om het meelopend frezen van groefprofielen te ondersteunen. De zesassige besturing van Siemens en de spindel met hoog koppel zorgen voor nauwkeurig contoursnijden op geharde rollen, waardoor de slijptijd wordt verkort. Bekijk Product →
Een andere veel voorkomende toepassing is het snijden van draadachtige ribben op gegroefde rollen. Meelopend frezen produceert een scherpere rand op de ribkam, wat de kwaliteit van het eindproduct bij het walsen van staven en draad beïnvloedt. Daarom zijn CNC-zware walsfreesmachines geprogrammeerd met een gecontroleerde klimstrategie voor deze contouren.
Niet elke freesmachine presteert goed in klimmen. De machine moet een stijf frame hebben, een spelingsvrij voedingssysteem en een spil die het koppel bij gematigde snelheden kan behouden. Voor walsfrezen betekent dat meestal een machine met een zware boxway- of geharde geleidingsbaanstructuur, en niet een lichte molen.
 CNC verticale freesmachine XKV1800 met versterkte, robuuste structuur Deze verticale molen is gebouwd voor stabiel klimfrezen en biedt een geharde romp en spelingsvrije kogelomloopspindels. De grote werkslag en de tafelcapaciteit van 2000 kg zijn geschikt voor zware gietstukken en stalen onderdelen, waardoor de stijfheid wordt geboden die nodig is voor gladde sneden op harde oppervlakken. Bekijk Product →
Met dit in gedachten zijn versterkte CNC-freesmachines ontworpen. Ze bieden de stijfheid die nodig is om de schok van het initiële spaancontact te absorberen en de nauwkeurigheid te behouden tijdens lange passages op geharde walsoppervlakken.
Klimsnijden is geen enkele techniek; het is een beslissing die je voor elke pas neemt. Gebruik conventioneel maaien om door ruwe, schilferige of onstabiele omstandigheden te komen. Gebruik meelopend zagen voor het nabewerken van passages waarbij de oppervlaktekwaliteit en standtijd het belangrijkst zijn. Op moderne CNC-walsfreesapparatuur moet klimmend snijden deel uitmaken van uw standaardafwerkingsstrategie.
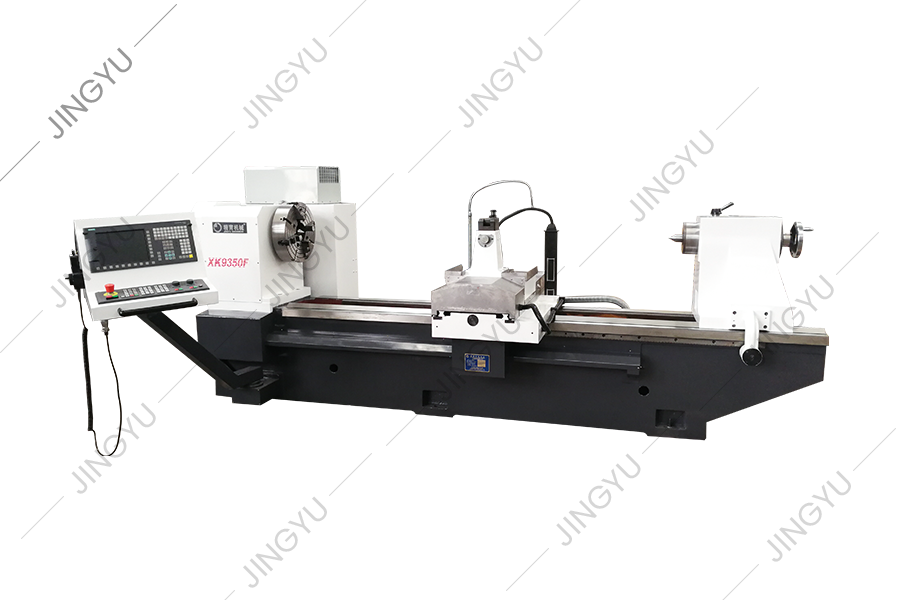
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details
Deze serie machine -tools kan automatisch halve maangroeven snijden met verschillende rotatierichtingen en elke helixhoek. Het kan delen in gelijke...
Zie details
Gezien de problemen van de verwerking van high-speed stalen rollen, is de XK8450 CNC Roll Milling Machine een nieuw type CNC Roll Groove-verwerking...
Zie details
CK84 -serie CNC Roll Lathe neemt Siemens 828D CNC -systeem aan en wordt aangedreven door een servomotor. Bij het ontwerpen van deze machine-tool he...
Zie details
De CK450 hellende bed CNC Lathe neemt het Duitse Siemens -besturingssysteem over. Het uiterlijk, het besturingssysteem en het veiligheidsbeveiligin...
Zie details
De rolringvormende molen wordt voornamelijk gebruikt voor het slijpen van wolfraamcarbide-rolringen voor de productie van high-speed draadstang. He...
Zie details
MK8450 CNC Roll-grinder wordt voornamelijk gebruikt voor ruw slijpen, semi-afwerking, fijn slijpen en niet-spranking van de buitenste cirkels en R-...
Zie details
Deze machine wordt voornamelijk gebruikt voor het slijpen en repareren van de freesnijder van roll -schroefdraadkruisrib, die de rand van de rebar ...
Zie details
Deze machine -tool is een nieuw type CNC Roll Grooving Machine -tool ontwikkeld op basis van de CNC Roll Milling Machine -series van het bedrijf en...
Zie details
Deze serie biedt voornamelijk gemeenschappelijke delen voor CNC TC Ring-slijpmachines en composietrol slijpmachines, zoals doorners, dynamische en ...
Zie detailsNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rechten voorbehouden

