


Cat:CNC Roll Frequing Machine
CNC Roll Notching Machine
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details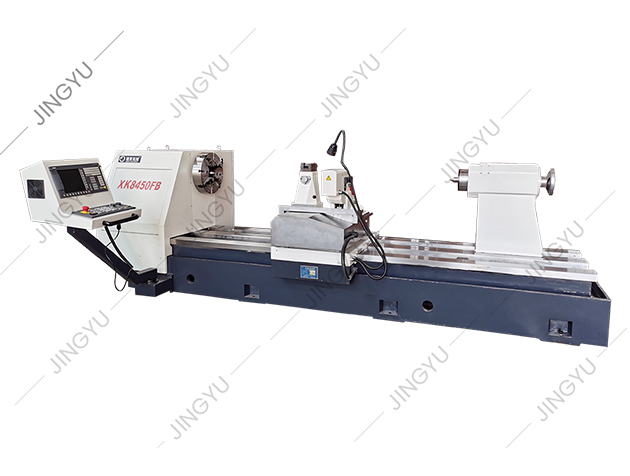
Een typische CNC-werkplaats begint elke nieuwe freesklus met meelopend frezen, ervan uitgaande dat dit altijd de beste keuze is. Dan arriveert er een partij geharde walsrollen met een brosse walshuid, en de hardmetalen wisselplaten beginnen bij de eerste doorgang te versnipperen. De ervaren machinist komt tussenbeide en stelt een conventionele freesinvoer voor om door het oppervlak te breken. De waarheid is dat zowel meelopend frezen als conventioneel frezen essentiële technieken zijn, en dat de juiste keuze afhangt van de stijfheid van de machine, de toestand van het werkmateriaal en de vereiste oppervlakteafwerking.
Klimfrezen, ook wel neerwaarts frezen genoemd, gebeurt wanneer de frees in dezelfde richting draait als de werkstukaanvoer. Op het moment dat een tand ingrijpt, is er een chip van volledige dikte nodig, en de chip wordt dunner naar nul naarmate de tand het materiaal verlaat. Conventioneel frezen, of tegenlopend frezen, draait tegen de voeding in. De tand begint zonder ongesneden spaandikte, wrijft langs het oppervlak en bouwt geleidelijk op tot een maximale spaan aan het einde van de aangrijping.
Dat ene verschil in spaangeometrie heeft invloed op de snijkrachten, hitte, gereedschapsslijtage en trillingen. Bij meelopend frezen duwt de kracht de frees naar beneden in het werkstuk en de tafel, wat helpt bij het stabiliseren van dunne onderdelen. Bij conventioneel frezen tilt de snijkracht het werkstuk op en duwt de frees weg, maar de geleidelijke intrede is vergevingsgezind als het oppervlak hard is of als de machine losse spindels heeft.
Op een stijve CNC-machine met voorgespannen kogelomloopspindels en veilige bevestiging is meelopend frezen de standaardkeuze voor de meeste bewerkingen. De praktische voordelen zijn meetbaar:
Voor aluminium, koolstofarm staal, messing en de meeste kunststoffen komen deze voordelen onmiddellijk tot uiting in de cyclustijd en de gereedschapskosten. Meelopend frezen werkt ook goed bij zakwerk met dunne vloeren, omdat de neerwaartse kracht helpt het materiaal vast te houden.
Conventioneel frezen is niet verouderd. Er zijn drie situaties waarin het beter presteert dan klimmen:
De kosten van conventioneel frezen zijn meer wrijving, een hogere gereedschapstemperatuur en een ruwere afwerking. Bij het diepfrezen blijven spanen in de groef en kunnen snijrandophoping veroorzaken, waardoor meer koelmiddel of pikken noodzakelijk wordt.
| Factor | Klimfrezen (omlaag) | Conventioneel frezen (omhoog) |
|---|---|---|
| Spaandikte | Begint dik, eindigt dun | Begint dun, eindigt dik |
| Richting van de snijkracht | Naar beneden, de tafel in | Omhoog, het werkstuk optillen |
| Oppervlakteafwerking | Meestal beter | Ruwer, meer braam |
| Gereedschapsslijtagemodus | Gelijkmatige slijtage, minder warmte | Meer wrijving, hetere rand |
| Trillingsrisico | Laag als de opstelling rigide is | Hoger tijdens het eerste wrijven |
| Tolerantie van speling | Vereist geen speling | Verwerkt wat tegenreactie |
| Beste voor | CNC voorbewerken en afwerken | Handmatige molens, die schaal doorbreken |
Gebruik de eerste vier rijen om de proceskwaliteit te begrijpen. Met de laatste drie rijen kunt u de snijmodus afstemmen op de machine en de materiaalconditie.
Voor CNC-gebruikers: stel meelopend frezen in als startpunt voor de meeste gereedschapspaden, vooral nabewerkingspassen. Controleer of de machine spelingvrij is en dat de werkstukopspanning neerwaartse krachten aankan. Een stevige bankschroef of armatuur die het werkstuk tegen het machinebed drukt, geeft de beste resultaten.
Machinestijfheid is de poortwachter voor meelopend frezen. Een versterkte freesmachine met een zware gietijzeren basis en voorgespannen schroeven met dubbele moer bieden de stijfheid om meelopend frezen op veeleisende materialen aan te kunnen.
 Versterkte CNC verticale freesmachine voor klimfrezen Deze verticale molen voor zwaar gebruik heeft een versterkte gietijzeren structuur en voorgespannen kogelomloopspindels, die de stijfheid bieden die nodig is om veeleisende materialen in de molen te beklimmen, terwijl een soepele voeding en langdurige precisie behouden blijven. Bekijk Product →
Bij apparatuur uit deze klasse elimineren de servoaandrijvingen de speling van de spindel, zodat de voeding soepel blijft, zelfs bij een snede over de volledige breedte. Wanneer een conventionele doorgang onvermijdelijk is, verlaag dan de spilsnelheid met 10–15% en vertraag de voeding iets om wrijving te minimaliseren. Door een kleine afschuining of inloop toe te voegen, kunt u het gereedschap ook gemakkelijker op een hard oppervlak laten werken.
Het werkingsprincipe begrijpen van a volautomatische CNC-walsfreesmachine helpt u te begrijpen hoe besturingssystemen schakelen tussen snijmodi op basis van belastingfeedback. Moderne besturingen kunnen de spilbelasting en asafwijking monitoren, maar de snijgeometrie bepaalt nog steeds welke modus geschikt is.
Rollen die worden gebruikt in stalen staaf-, staaf- en stripmolens zijn klassieke voorbeelden van werkstukken met schurende schilfers en onderbroken groeven. Bij de eerste doorgang is vaak conventioneel frezen nodig om door de opgerolde huid te breken zonder het inzetstuk te beschadigen. Zodra de schaal is verwijderd, zorgt meelopend frezen voor de fijne oppervlakteafwerking die nodig is voor het uiteindelijke profiel.
Een speciale CNC-walsfreesmachine combineert een stijf bed, wrijvingsarme geleidingen en directe servo-asaandrijvingen. Door deze combinatie kan de frees een consistente spaanbelasting handhaven zonder het trekeffect dat gewone machines verstoort. Op een volautomatische CNC-walsfreesmachine beheert de controller de overgang tussen conventionele in- en klimafwerking automatisch binnen dezelfde cyclus.
 Automatische CNC-walsfreesmachine met vast bed Deze machine is ontworpen voor het automatisch meelopend frezen van rolgroeven en combineert een stijf bed met vier rails, wrijvingsarme geleidingen en directe servo-asaandrijvingen om een consistente spaanbelasting te behouden en trillingen te verminderen tijdens zware bewerkingen. Bekijk Product →
Voor grote rollen met diepe halvemaanvormige groeven absorbeert een robuuste walsfreesmachine met een spindel met hoog koppel en een brede bedafstand de trillingen die normaal gesproken trillingen veroorzaken bij meelopend frezen. De extra massa houdt de wisselplaat in contact met het werkoppervlak en voorkomt dat het gereedschap van het groefprofiel afbuigt.
Kiezen tussen meelopend frezen en conventioneel frezen is geen stijlkwestie. Het is een procesbeslissing op basis van de machineconditie, het materiaaloppervlak en de afwerking die u nodig heeft. Begin met meelopend frezen op stijve CNC-apparatuur voor een zuivere oppervlakteafwerking en een langere standtijd. Stap over op conventioneel frezen als u te maken krijgt met een harde schaal, een machine met speling of een handmatige bewerking waarbij gevoel belangrijk is. Door de snijmodus aan te passen aan de werkelijke omstandigheden, krijgt u consistente sneden, minder afval en een langer gereedschapsbudget.
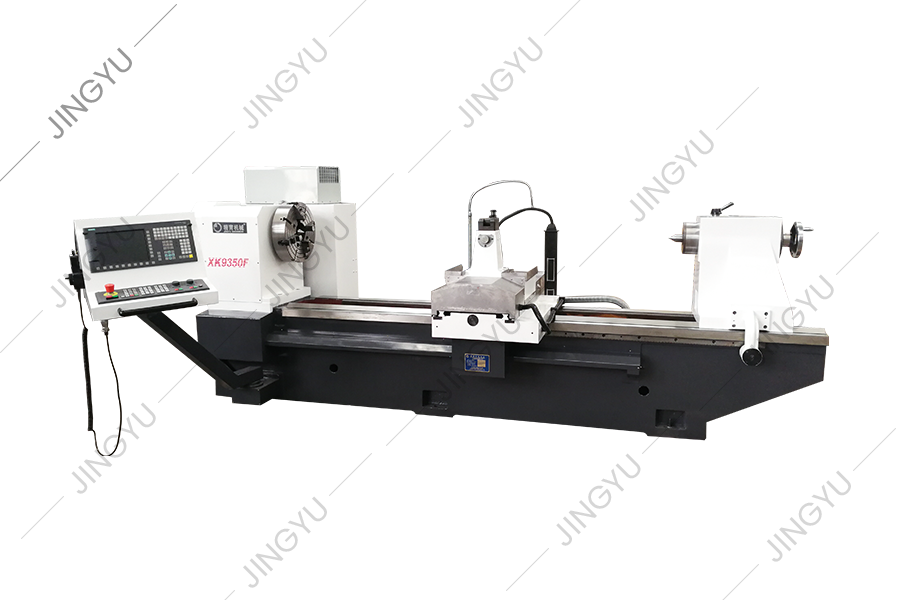
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details
Deze serie machine -tools kan automatisch halve maangroeven snijden met verschillende rotatierichtingen en elke helixhoek. Het kan delen in gelijke...
Zie details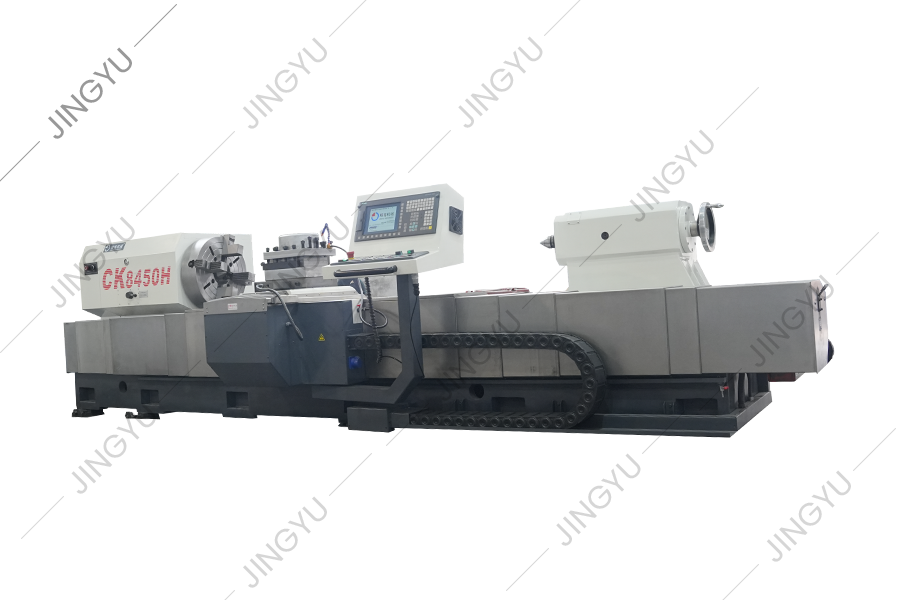
Deze reeks machine -tools wordt voornamelijk gebruikt om rollen te passeren en te processen. Het kan ook de buitenste cirkel en rolhals van rollen ...
Zie details
Deze reeks machine -tools wordt voornamelijk gebruikt om rollen te passeren en te processen. Het kan ook de buitenste cirkel en rolhals van rollen ...
Zie details
De CK450 hellende bed CNC Lathe neemt het Duitse Siemens -besturingssysteem over. Het uiterlijk, het besturingssysteem en het veiligheidsbeveiligin...
Zie details
De rolringvormende molen wordt voornamelijk gebruikt voor het slijpen van wolfraamcarbide-rolringen voor de productie van high-speed draadstang. He...
Zie details
Deze machine -tool is een nieuw type CNC Roll Grooving Machine -tool ontwikkeld op basis van de CNC Roll Milling Machine -series van het bedrijf en...
Zie details
Deze machine wordt voornamelijk gebruikt voor het slijpen en repareren van de freesnijder van roll -schroefdraadkruisrib, die de rand van de rebar ...
Zie details
MX250 is een standaard diamantwieldressmachine, gebruikt voor het vormen en aankleden van diamantwielen voor metallurgische staalfabrieken. De diam...
Zie details
Deze serie biedt voornamelijk gemeenschappelijke delen voor CNC TC Ring-slijpmachines en composietrol slijpmachines, zoals doorners, dynamische en ...
Zie detailsNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rechten voorbehouden

