


Cat:CNC Roll Frequing Machine
CNC Roll Frequing Machine
Deze serie machine -tools kan automatisch halve maangroeven snijden met verschillende rotatierichtingen en elke helixhoek. Het kan delen in gelijke...
Zie details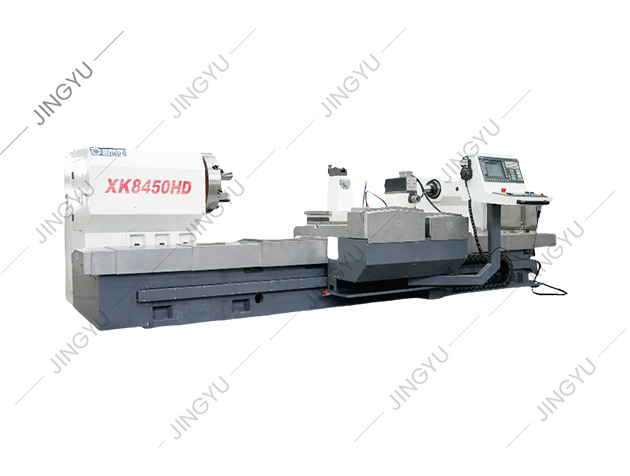
Loop een willekeurige machinewerkplaats binnen en de draaibank is het werkpaard dat onbewerkt staafmateriaal omzet in assen, bussen en componenten van nauwkeurig formaat. Toch gaat de kloof tussen een zuivere snede en een afgedankt werkstuk zelden over brute kracht. Het gaat om de methode. Het veilig en nauwkeurig bedienen van een draaibank komt neer op een herhaalbare reeks: inspecteer de machine, monteer het werkstuk veilig, stel het gereedschap in het midden, selecteer een realistische snelheid en voeding en maak vervolgens een gecontroleerde eerste snede. Een nieuwe operator moet ook de draaibeweging van de draaibank en de afstand tussen de middelpunten kennen; proberen om buiten deze grenzen te werken, leidt tot trillingen en gereedschapsfalen. Beheers de basisvolgorde, en elke bewerking die volgt – vlakzetten, draaien, groefsteken en afsteken – wordt een kwestie van zorgvuldig meten en kleine aanpassingen.
Controleer de draaibank voordat u de bedieningselementen aanraakt. Controleer of de klauwen van de spantang schoon en vrij van spanen zijn, dat de gereedschapshouder goed vastzit en dat de banen een lichte oliefilm vertonen. Zorg ervoor dat de boorkopsleutel uit de boorkop is verwijderd voordat u de spil start. Deze eenvoudige gewoonte voorkomt het meest voorkomende ongeluk met een draaibank: een spansleutel die uit het roterende geheel wordt gegooid. Controleer ook of het snijgereedschap scherp is en correct is geslepen voor het materiaal. Controleer het koelvloeistofpeil als de machine koelvloeistof gebruikt en controleer of de spanenpan niet overloopt. Maak vervolgens het gebied rond de machine vrij. Losse vodden, gereedschap en ruw materiaal horen op de werkbank, niet op het draaibankbed.
Veiligheid op een draaibank is geen opsomming van slogans; het is een reeks fysieke grenzen. Draag te allen tijde een veiligheidsbril. Draag geen handschoenen, losse mouwen of sieraden als de spil draait. Reik nooit over een roterend werkstuk om spanen te verwijderen; stop de spil en gebruik een borstel. Houd uw handen uit de buurt van de boorkop en de snijzone. Als een werkstuk begint te klapperen of trillen, stop dan de machine en corrigeer het probleem, in plaats van door te drukken. Laat de machine nooit onbeheerd draaien. Als u de oppervlakteafwerking of het gereedschap wilt controleren, stop dan eerst de spil. Voor operators die van handmatige naar CNC-draaibanken overstappen, bestaan er extra gevaren, zoals geprogrammeerde snelle bewegingen en automatische gereedschapswisselingen. Praktische begeleiding op verbetering van de bedrijfsveiligheid op CNC-rollenbanken gaat dieper in op deze situaties.
Voor de meeste klussen is een zelfcentrerende boorkop met drie klauwen de snelste manier om rond materiaal vast te houden. Zorg ervoor dat het werkstuk volledig aansluit en dat de kaken op een rond oppervlak grijpen, niet op hoeken. Laat slechts voldoende materiaal uitsteken voor de bewerking; overmatige overhang veroorzaakt doorbuiging en geratel. Gebruik voor lange schachten een middenstuk van de losse kop of een vaste steun om het uiteinde te ondersteunen. Voor vierkante of onregelmatige plano's schakelt u over naar een onafhankelijke klauwplaat met vier klauwen en geeft u het onderdeel 'waar' aan. Dit voegt insteltijd toe, maar het is de juiste manier om niet-rond materiaal vast te houden. Bij toepassingen met zware rollen zijn werkstukken vaak te groot voor een standaard spantang CNC-roldraaibank maakt gebruik van versterkte klauwplaten en frontplaten die zijn ontworpen voor hoge concentriciteit onder zware belasting.
 Groothandel roldraaibankfabriek, leveranciers Nantong Jingyu-machines Co., Ltd. is China Roll draaibank fabriek en CNC Roll draaibank leveranciers, productie groothandel Roll draaibank te koop Bekijk Product →
Het snijgereedschap moet met de punt precies op de middellijn van de spil worden geplaatst. Een te hoog afgesteld gereedschap zal schuren en slijten; een te laag afgesteld gereedschap kan klapperen of ingraven veroorzaken. Voor de meeste draaibewerkingen moet het gereedschap het werkstuk benaderen met een snijkanthoek van ongeveer 90 graden, met voldoende speling aan de voorkant om schuren te voorkomen. Draai de gereedschapspaal stevig vast en maak een proefsnede voordat u de volledige bewerkingsgang uitvoert.
Drie snijparameters bepalen samen het resultaat: spilsnelheid, voedingssnelheid en snedediepte. Bij handmatig draaien wordt de spilsnelheid vaak uitgedrukt als snijsnelheid in oppervlaktemeters per minuut. Hogere snelheden en voedingen verwijderen metaal sneller, maar verhogen ook de hitte en slijtage van het gereedschap. Om het spiltoerental in te stellen, gebruikt u de formule RPM = (snijsnelheid × 1000) / (π × werkstukdiameter). Voor een zachtstalen staaf van 50 mm bij 30 m/min komt dat neer op ongeveer 190 tpm. Een veilig uitgangspunt voor zacht staal met snelstaalgereedschap is een snijsnelheid van 25–35 meter per minuut, een voeding van 0,1–0,3 millimeter per omwenteling en een diepte tussen 0,5 en 2,5 millimeter. Onderstaande tabel geeft conservatieve uitgangswaarden; aanpassen op basis van de werkelijke toestand van het werkstuk en het gereedschap.
| Operatie | Snijsnelheid (m/min) | Voer (mm/omw) | Snedediepte (mm) |
|---|---|---|---|
| Voorbewerken | 25 | 0,20–0,40 | 1,5–2,5 |
| Afwerking | 30–40 | 0,05–0,15 | 0,20–0,50 |
Voor hardmetalen gereedschappen kunnen de snijsnelheden twee tot drie keer hoger zijn. Het belangrijke punt is om conservatief te beginnen, naar het geluid van de snede te luisteren en de parameters alleen te verhogen als de machine en het gereedschap stabiel zijn.
Geconfronteerd produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Recht draaien verkleint de diameter van het werkstuk over een bepaalde lengte. Gebruik een rechtsdraaiend gereedschap en voer dit vanaf het uiteinde van de losse kop naar de vaste kop, tenzij u tot aan de schouder zaagt. Neem de snedediepte af van de diameter en controleer de diameter na elke passage met een schuifmaat of een micrometer om ondermaatse of te grote onderdelen te voorkomen. Er moet consistent snijvloeistof op de snijkant worden aangebracht om de warmte af te voeren en de oppervlakteafwerking te verbeteren.
Voor groeven stelt u het gereedschap in op de gewenste breedte en voert u het recht in de diepte. Voor een schouder bewerkt u eerst de grotere diameter, daarna de kleinere diameter, en maakt u de hoek recht met een klein gereedschap. Bij het afsteken wordt gebruik gemaakt van een smal mes dat radiaal op lage snelheid wordt gevoed met veel snijvloeistof. Verlaag in ieder geval het spiltoerental bij het zagen van onderbroken oppervlakken of diepe groeven om klapperen te voorkomen.
Nauwkeurig draaien is geen gok. Na een proefsnede stopt u de spil en meet u de diameter met een buitenmicrometer of schuifmaat. Vergelijk de meting met het doel en gebruik vervolgens de kruisschroefmaatkraag om diepte toe te voegen of te verkleinen. Wanneer u dicht bij de uiteindelijke maat komt, voert u een zeer lichte pas uit en meet u opnieuw. Als het onderdeel aan het ene uiteinde groter is dan het andere, is de losse kop niet goed uitgelijnd; pas de offset van de losse kop aan en maak nog een snede. Houd er rekening mee dat een vers gesneden onderdeel door de snijwarmte kan uitzetten; Als u een nauwe tolerantie nodig heeft, laat het onderdeel dan vóór de laatste meting afkoelen tot kamertemperatuur. Op CNC-draaibanken zijn dezelfde principes van toepassing, maar de machine gebruikt geprogrammeerde gereedschapscorrecties om automatisch maatcorrecties uit te voeren.
Op een handmatige draaibank gebeurt elke beslissing in realtime: de operator stelt de snelheid in, beweegt de wagen en leest de wijzerplaat. Een CNC-draaibank verplaatst een groot deel van die verantwoordelijkheid naar het programma. De operator monteert nog steeds het werkstuk, stelt de gereedschapscorrecties in en voert de inspectie van het eerste stuk uit, maar de machine controleert het snijpad, de voeding en de spilsnelheid consistent. Dit is vooral waardevol voor complexe profielen en repetitieve batches. Voor werkplaatsen die grote of zware rollen draaien, kan een uiterst nauwkeurige CNC-frees-roldraaibank contouren bewerken waarvoor verschillende handmatige handelingen en speciale vormgereedschappen nodig zijn. CNC maakt ook tasten tijdens het proces en automatische gereedschapscompensatie mogelijk, maar deze functies zijn afhankelijk van de nauwkeurigheid van de initiële instelling. Het inzicht van de operator in de fundamentele snijprincipes blijft echter essentieel; een CNC-programma kan een botte wisselplaat, een onzeker werkstuk of een slechte offset niet repareren.
Het bedienen van een draaibank is geen enkele vaardigheid, maar een reeks kleine beslissingen. Begin met een schone machine en scherp gereedschap, houd het werkstuk stevig vast, kies verstandige snelheden en meet bij elke stap. Of u nu een handmatige machine of een CNC-model gebruikt, deze basisprincipes bepalen of u goede onderdelen of afval produceert. Voor operators en installatiemonteurs die machineopties willen vergelijken, vindt u de productinformatie op Nantong Jingyu Machinery biedt een praktisch startpunt voor het evalueren van walsdraaibanken, slijpmachines en freesmachines.

Deze serie machine -tools kan automatisch halve maangroeven snijden met verschillende rotatierichtingen en elke helixhoek. Het kan delen in gelijke...
Zie details
We hebben rijke ervaring opgebouwd in de verwerking en het gebruik van wapeners en hebben diepgaande analyse en onderzoek uitgevoerd naar de techno...
Zie details
Gezien de problemen van hoge snelheidsstaalrolverwerking, is XK8450 CNC Roll Milling Machine een nieuw type CNC Roll Groove Processing Machine Tool...
Zie details
Gezien de problemen van de verwerking van high-speed stalen rollen, is de XK8450 CNC Roll Milling Machine een nieuw type CNC Roll Groove-verwerking...
Zie details
Alle drie assen van de machine zijn P3-niveau 50 x P10-kogelschroeven en het montageproces van 2-uiteinde vaste pretentie wordt gebruikt om de axia...
Zie details
Deze machine wordt voornamelijk gebruikt voor het slijpen en repareren van de freesnijder van roll -schroefdraadkruisrib, die de rand van de rebar ...
Zie details
Deze machine -tool is een nieuw type CNC Roll Grooving Machine -tool ontwikkeld op basis van de CNC Roll Milling Machine -series van het bedrijf en...
Zie details
MX250 is een standaard diamantwieldressmachine, gebruikt voor het vormen en aankleden van diamantwielen voor metallurgische staalfabrieken. De diam...
Zie details
Deze serie is voornamelijk voor CNC Crescent Groove-freesmachines om onderdelen te leveren, zoals houders van freesgereedschap, freesnijders, onder...
Zie details
Deze serie biedt voornamelijk gemeenschappelijke dia's voor CNC-rollengsels, zoals CBN-messen, PCD-messen, chucks, schroeven, enz.
Zie detailsNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rechten voorbehouden

