


Cat:CNC Roll Frequing Machine
CNC Roll Notching Machine
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details
Een staalservicecentrum dat 600 identieke assen nodig heeft, elk gedraaid tot een diametertolerantie van ±0,01 mm, staat voor een eenvoudige beslissing: vertrouw op het oordeel van verschillende bekwame machinisten en accepteer de variatie van onderdeel tot onderdeel, of plaats de klus op een CNC-draaibank en laat een programma de maat gedurende de hele dienst vasthouden. Het korte antwoord op de vraag is dit: een CNC-draaibank is een computergestuurde draaimachine die een werkstuk rond zijn eigen as draait, terwijl een vast snijgereedschap geprogrammeerde paden volgt om materiaal te verwijderen. Die opstelling, een roterend deel en een stationair gereedschap, staat bekend als draaien, en het blijft de meest efficiënte manier om ronde componenten te produceren zoals assen, schijven, bussen, hulzen en, in de zware industrie, walsrollen die enkele tonnen wegen.
CNC staat voor Computer Numerieke Controlee. Op een draaibank wordt het werkstuk in een klauwplaat of spantang op de spil geklemd en met een geprogrammeerde snelheid rondgedraaid, terwijl het snijgereedschap langs twee primaire assen wordt gevoerd: X, die de diameter regelt, en Z, die de lengte regelt. De machine voert een onderdeelprogramma uit, meestal geschreven in G-code, en servomotoren met positiefeedback verplaatsen het gereedschap naar coördinaten die zijn opgelost tot op honderdsten of zelfs duizendsten van een millimeter.
Het bepalende detail is wat roteert. Op een draaibank draait het werkstuk; op een freesmachine draait het gereedschap. Deze verdeeldheid verklaart waarom draaibanken de markt voor ronde onderdelen bezitten en molens de prismatische onderdelen domineren. Moderne machines vervagen de grens een beetje: door live gereedschap en een C-as aan de spil toe te voegen, ontstaat een frees-draai-draaibank die dwarsgaten kan boren, platte vlakken kan frezen en zeskantige profielen kan frezen zonder het onderdeel uit de spantang te verwijderen.
De technologie zelf is volwassen. Numerieke controle ontstond in de jaren vijftig en computercontrole verspreidde zich in de jaren zeventig en tachtig; Wat sindsdien is veranderd, zijn de kosten, de bruikbaarheid van de controle en de betrouwbaarheid van feedbackcomponenten. Het resultaat is dat winkels van vrijwel elke omvang nu urenlang op CNC-draaibanken draaien, waarbij één operator meerdere machines in de gaten houdt.
Elke CNC-draaibank, van een compacte benchtop-unit tot een roldraaibank van dertig ton, wordt samengesteld uit dezelfde kerngroepen:
Eén machine kan het meeste draaiwerk aan, omdat de revolver automatisch van gereedschap wisselt en de sledes elk geprogrammeerd pad kunnen volgen. De standaardbewerkingen zijn:
Een 2-assige draaibank, die alleen X en Z beweegt, kan het merendeel van de draaiklussen aan. Door het toevoegen van live gereedschap en een C-as ontstaat een 3-assige frees-draaimachine die kruisboren en frezen mogelijk maakt. Een subspil verplaatst het onderdeel naar een tweede spil voor achterwaartse bewerking, en configuraties met vier of meer assen maken gelijktijdig snijden met meerdere gereedschappen bij groot werk mogelijk.
Horizontale draaibanken zijn de standaardindeling. Verticale draaibanken, waarbij de spil naar boven wijst en het onderdeel plat op een draaitafel ligt, zijn geschikt voor grote, zware schijven zoals flenzen, vliegwielen en remschijven, omdat de zwaartekracht het onderdeel op zijn plaats houdt in plaats van het volledige gewicht op de klauwplaat te hangen.
Aan de zware kant worden machines rond het werkstuk gebouwd in plaats van rond de catalogus. Zware horizontale draaibanken combineren schommels gemeten in de honderden millimeters met afstanden tussen de middelpunten van 3.500 mm en meer, massieve gegoten bedden en stevige steunen die werkstukken dragen die enkele tonnen wegen. Machines in deze klasse bestaan omdat een standaarddraaibank, hoe nauwkeurig ook, nooit stijf genoeg was voor de sneden die grote smeedstukken vereisen.
 Zware CNC-roldraaibank Technische parameters Bekijk Product →
Het praktische verschil zit hem in de herhaalbaarheid en in de waarde ervan: een handmatige draaibank beloont de handen van de operator, terwijl een CNC-draaibank het programma en de stijfheid van de machine beloont. Als vuistregel voor algemeen staalwerk geldt dat vakkundig handmatig draaien ongeveer ±0,05 mm aanhoudt, terwijl een gezonde CNC-draaibank ±0,01 mm of beter vasthoudt en dit op onderdeelnummer 600 net zo getrouw herhaalt als op onderdeelnummer 1.
| Aspect | Handmatige draaibank | CNC-draaibank |
|---|---|---|
| Control | Handwielen, wijzerplaten, oordeel van de machinist | G-codeprogramma en servoaandrijvingen |
| Typische tolerantie | Ongeveer ±0,05 mm, afhankelijk van de operator | ±0,01 mm of beter, afhankelijk van de machine |
| Herhaalbaarheid | Varieert van onderdeel tot onderdeel | Consistent over de volledige batch |
| Complexe profielen | Langzaam, heeft vaak vormgereedschap nodig | Geprogrammeerde contouren zonder speciaal gereedschap |
| Economische batchgrootte | Eenmalige en reparatiewerkzaamheden | Van kleine series tot grote productiebatches |
| Rol van operator | Continu hands-on snijden | Programmeren, laden en monitoren |
Staalwalserijen laten zien wat een productiedraaibank moet hebben om te overleven. Werkrollen en reserverollen verliezen hun diameter en ontwikkelen slijtagepatronen die volgens schema moeten worden vervangen. Wapeningswalsen hebben halvemaanvormige groeven en ribcontouren die bij slijtage nauwkeurig opnieuw moeten worden gesneden, en walsdraadmolens draaien rolringen die een consistente diameter over het gehele ringvlak nodig hebben.
Niets van dit alles lijkt op het draaien van een banenwinkel. Deze werkstukken zijn lang, zwaar en moeilijk te bewerken, en ze stellen elke machine met een licht bed bloot. Daarom bestaan er überhaupt rolspecifieke CNC-draaibanken: versterkte bedden, extra grote schommels, stabiele steunen gewaardeerd in tonnen, en bedieningselementen die zijn afgestemd op grote diameters en langzame, krachtige sneden. Een speciaal gebouwde CNC-roldraaibank is geconfigureerd voor precies deze taakcyclus, en kopers die speciale machines voor rolringen vergelijken kunnen beginnen met de redenen waarom een CNC-rollenringdraaibank zijn eigen categorie heeft verdiend.
 Hoog rendement CNC-roldraaibank Technische parameters Bekijk Product →
Wanneer hetzelfde werkstuk ook gefreesde groeven nodig heeft in plaats van puur draaien, snijden gecombineerde wals-walsplatforms beide functies in één opstelling, wat belangrijk is omdat het opnieuw opspannen van een rol van meerdere ton tussen bewerkingen zowel nauwkeurigheid als tijd in gevaar brengt.
Specificaties betekenen alleen iets als ze op uw onderdelen zijn afgestemd. Werk de checklist in deze volgorde af:
Veiligheid hoort op dezelfde lijst. Volledige bewaking, vergrendelde deuren en getrainde operators moeten onderdeel zijn van de aankoop en geen bijzaak zijn, en kopers van rolmachines kunnen bekijken hoe ze de bedrijfsveiligheid van CNC-rollendraaibanken kunnen verbeteren voordat ze een zware machine in gebruik nemen.
Dezelfde redenering geldt wanneer één onderdeel zowel moet worden gedraaid als gefreesd. Een precisie-wals-walsdraaibank die beide bewerkingen in één enkele opstelling uitvoert, elimineert het uitlijningsrisico dat gepaard gaat met het verplaatsen van een zwaar onderdeel tussen machines, en betaalt het prijsverschil vaak binnen het eerste jaar terug door minder handling en minder afgekeurde onderdelen.
Een CNC-draaibankmachine bestaat uit drie dingen die samenwerken: een spil die het werk ronddraait, servoaangedreven sledes die stilstaande gereedschappen positioneren zonder drift, en een besturing die het geprogrammeerde pad van het eerste tot het laatste onderdeel vasthoudt. Kies een 2-assige machine voor eenvoudige ronde onderdelen, voeg live-gereedschap toe wanneer de kenmerken zich vermenigvuldigen, en stap over op heavy-duty, rolspecifieke platforms wanneer de onderdelen tonnen wegen en de toleranties nog steeds in honderdsten van een millimeter worden aangegeven. Pas eerst de machine aan het werkstuk aan en vervolgens de brochure, en de investering zal zichzelf terugverdienen in batches die elke keer even groot uit de machine komen.
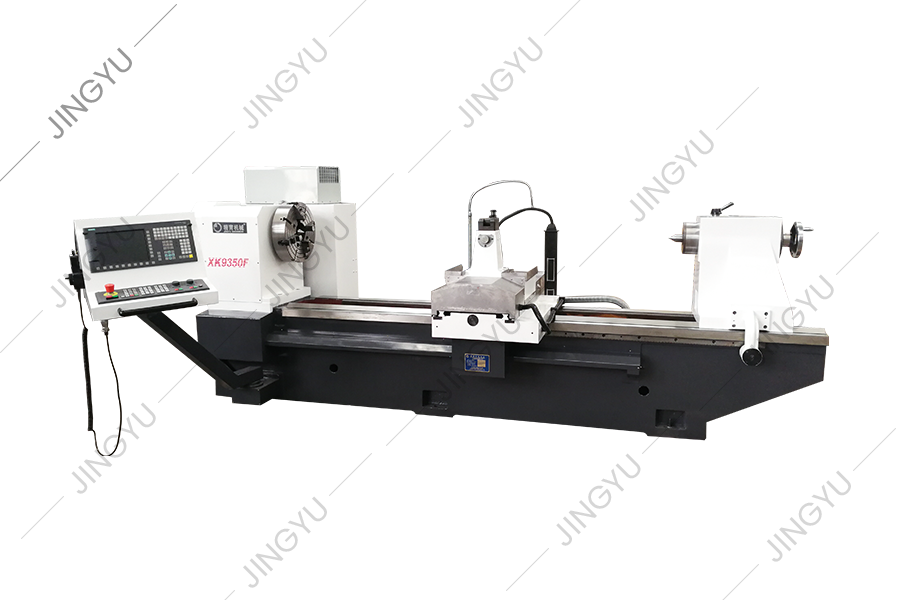
XK9350-serie CNC Rebar Roll Crescent Groove-freesmachine is het verbeterde product van XK500-type, dat geschikt is voor het verwerken van rollen me...
Zie details
Gezien de problemen van de verwerking van high-speed stalen rollen, is de XK8450 CNC Roll Milling Machine een nieuw type CNC Roll Groove-verwerking...
Zie details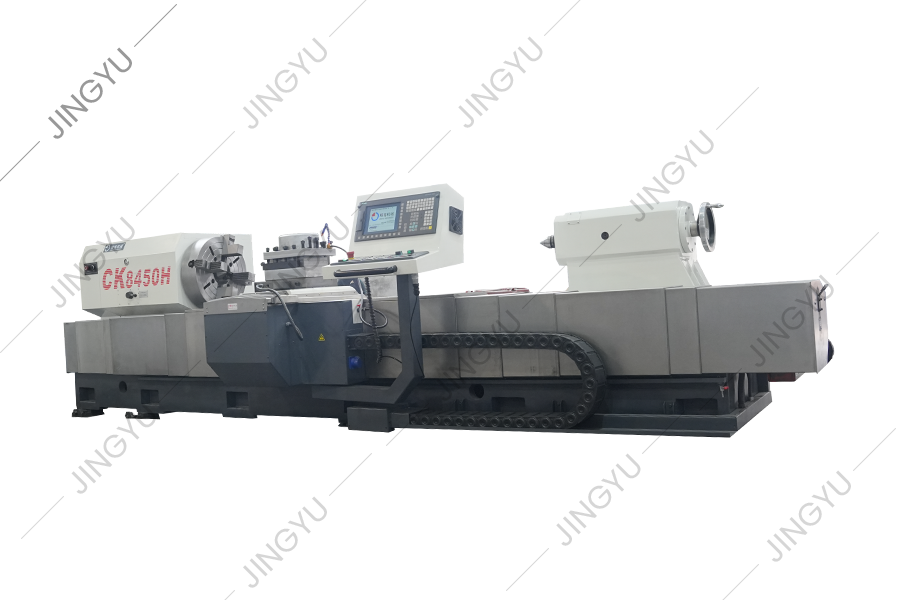
Deze reeks machine -tools wordt voornamelijk gebruikt om rollen te passeren en te processen. Het kan ook de buitenste cirkel en rolhals van rollen ...
Zie details
CK8465H CNC ROLL LATHE BED NEEMT EEN 2 3 zware lineaire rolgeleidingsstructuur, dat wil zeggen twee rechthoekige geleidrails die horizontaal op het...
Zie details
De CNC-versterkte freesmachine neemt een full-versnellingsspindelkast aan en het spindeltransmissiegedeelt neemt tandwielen aan met een precisie va...
Zie details
De rolringvormende molen wordt voornamelijk gebruikt voor het slijpen van wolfraamcarbide-rolringen voor de productie van high-speed draadstang. He...
Zie details
MK8450 CNC Roll-grinder wordt voornamelijk gebruikt voor ruw slijpen, semi-afwerking, fijn slijpen en niet-spranking van de buitenste cirkels en R-...
Zie details
Momenteel neemt patroonrolgravure in binnen- en buitenland over het algemeen de elektrolysemethode aan, gewone horizontale freesmachines en andere ...
Zie details
Deze machine -tool is een nieuw type CNC Roll Grooving Machine -tool ontwikkeld op basis van de CNC Roll Milling Machine -series van het bedrijf en...
Zie details
CNC Roll -graveermachine is geschikt voor het verwerken van verschillende roll -end gezichtsmarkeringen. Via de automatische bewerkingssoftware kan...
Zie detailsNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rechten voorbehouden

